かつて工業試験場で高分子材料の研究にかかわっていた筆者が、実際に流通している商用のエンジニアリングプラスチックの射出成形を実際に体験してみた。
2026.10.07技術解説
水野の射出成形実験ノート「インサート金型打ってみたら、こうなった」(東レPPS編)【後編】
本記事では…
(執筆:水野 渡/合同会社水野商会)
かつて工業試験場で高分子材料の研究にかかわっていた水野が、実際に流通している商用のエンジニアリングプラスチックの射出成形を実際に体験してみる本企画。今回は、東レ株式会社のPPS(ポリフェニレンサルファイド)を、インサート金型で打ってみました。その成形の過程について、前編・後編にかけて解説します。
5.耐ヒートサイクルグレードを打ってみた① ―こんなに違うの―
さて次は、今回の成形条件や金型に合った樹脂になる、耐ヒートサイクルグレードです。標準グレード同様のカタログに示される推奨条件で打ってみました(成形条件1)。普通に打てます。標準グレードと比べると拍子抜けするくらいです。この条件(シリンダ温度:320℃、型温:135℃、射出速度:40㎜/s、保圧:50MPa)を標準として成形性を見ることにしました。
この条件では、少しヒケが見られるので、保圧を上げて成形しました(成形条件2,3)。ヒケの改善はありますがバリが出ます。一方、射出速度を下げるとヒケやGFの浮きの外観不良が見られるようになりました(成形条件6)。
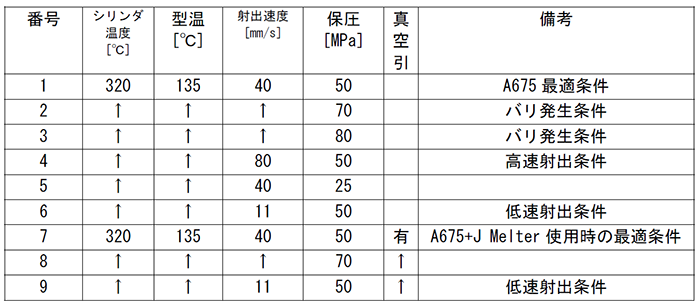
成形条件表(耐ヒートサイクルグレード)
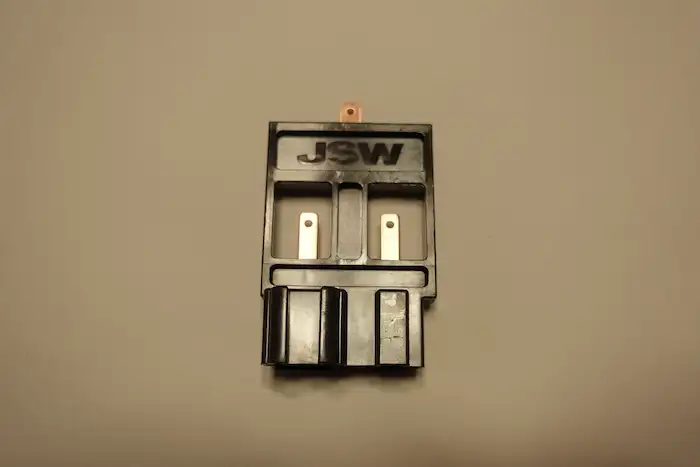
写真 標準条件の試料
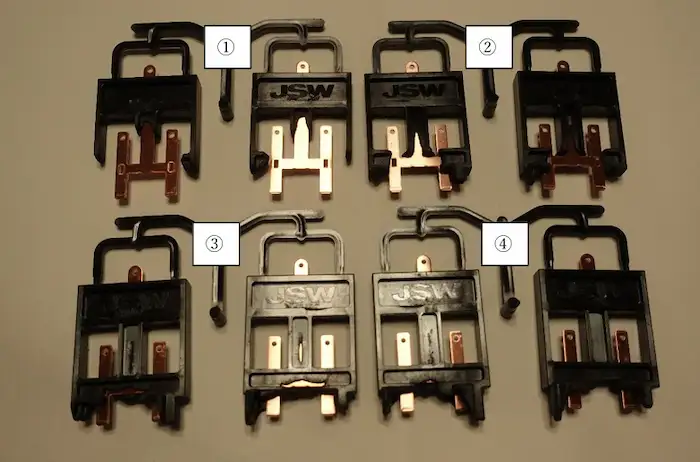
写真 ショートショットによる樹脂の流れ(バスバー部分に注目)
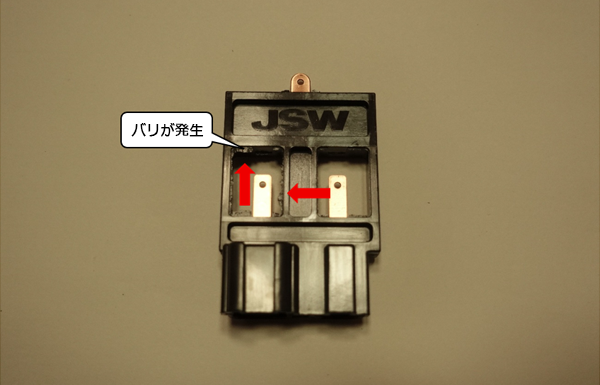
写真 バリの出た試作品(成形条件3)
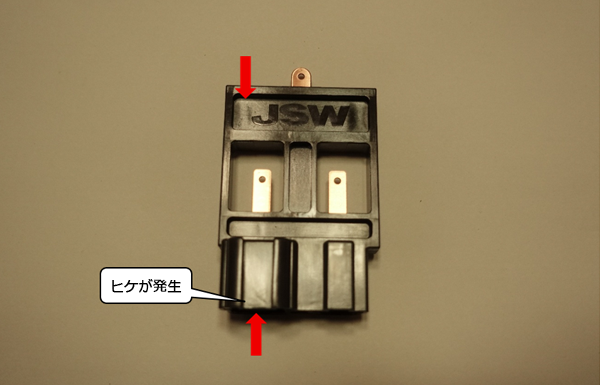
写真 ヒケが見られる試作品(成形条件6)
6.耐ヒートサイクルグレードを打ってみた② ―JMelterを使ったけれど―
まず、標準の条件で打ってみましたが(成形条件7)、標準グレードのようなJMelter使用の変化は見られず、成形性はそれほど変化しませんでした。さらに標準グレードでは良品になったように保圧を上げても、目視で状態の違いはわかりませんでした。流動性が改良されていることから標準グレードに比べればシリンダ温度を低く設定したのでガスの発生が少なくJMelterの効果が現れにくいようです。ただし、ガスの巻き込みがなくなるので成形品物性に影響がある(品質向上の可能性がある)と思われます。
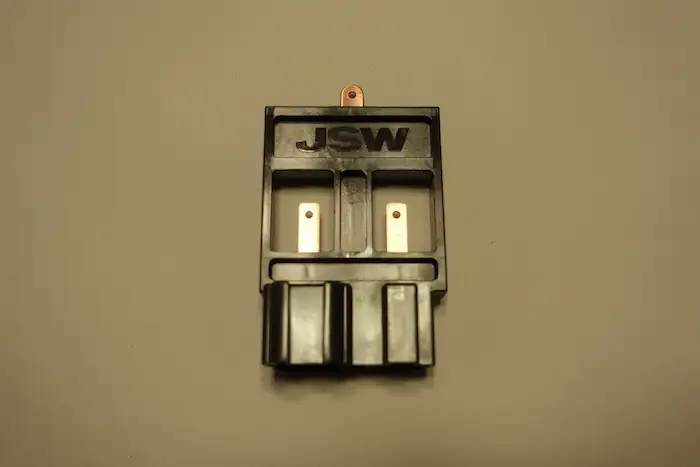
写真 JMelterを使用した成形(成形条件7)
7.Melterの効果はどこに
JMelterは、発生ガスによる外観不良などの成形不良を抑制することが大きな目的ですが、ガスの巻き込みがないことから、樹脂の流動性や成形の安定性にも効果がありそうです。特に、厳しい温度条件などガス発生などでPPS樹脂が不安定なときには大変効果的でした。もちろん、厳しい条件にならないことが第一ですが、JMelterを使えば成形条件の幅が広がるので複雑製品の成形や品質向上に繋がると考えられます。
また、脱ガスに注目すると、乾燥を必要としない成形や粉砕材や粉体で巻き込みガスが発生しやすい樹脂の成形や、バイオマス系樹脂のように成形温度でガスの発生が予想できる樹脂の成形には効果がありそうです。ただ今回の結果では、樹脂によってその効果には大きな差が出そうなので(グレードの違いでも効果に差がありました)事前の試作は必要になると感じました。

想定されるJMelterの効果
8.ヒートサイクル試験 ―せっかくなので耐ヒートサイクルグレードの性能を見た―
成形実験が終わった後、東レ様で今回成形した成形品のヒートサイクル試験を行いました。試験条件は、-40℃環境下で1時間静置した後130℃で1時間静置することを1サイクルとして必要な回数サイクルを繰り返した後に試料の状態を観察するものです。
500サイクルの試験を行いましたが、標準グレードと耐ヒートサイクルグレードで外観の変化は見られませんでした。この試験は、インサートはめ込みによる穴形状周辺のウエルド部の割れを評価することを目的としており、標準グレードでは10回程度のサイクルで割れが発生することがあるそうです。今回の成形品は、インサートに沿ってPPS樹脂が流動して対向流になる部分がないので強いウエルドが発生せずヒートサイクル試験に耐えているのかもしれません。
そしてもう一つ、東レ様で成形品中のバスバーの成形による変形状態をX線CTで観察していただきました。X線CTはみなさんご存じのように試料を様々な方向からX線透過像を撮影し、それらの画像をコンピュータで処理することで、試料の立体構造や断面の状態を観察するものです。
今回の成形品で代表的なデータを見ると、標準グレードでJMelterを使用しない場合、バスバーの状態を真上、側面、正面から観察すると、変形せずにインサートされていることがわかります。一方、JMelterを使用した場合は、真上からの拡大観察結果でわかるように、橋掛けのような構造のバスバー中央部で1mmの変形が見られました。これに対して、耐ヒートサイクルグレードでは、JMelterを使用しない場合に1mmの変形が見られました。
さて、困りました。バスバーの変形に関するグレードの違いによる正反対の結果はどのように解釈すればよいのでしょう。バスパーの変形は、未充填部分の発生にも関係すると考えられるので問題です。この記事の目的は、みなさんに射出成形を感じてもらうことなので真実を突き詰めるようなことはしませんが(水野の能力も追い付きませんから)、関係した方々と検討した可能性を示します。みなさんはどうでしょうか。
① 標準グレードでは射出速度を下げることで充填圧力が低くなることから充填時にバスバーに加わる力も低くなりバスバーの変形を抑制して充填できた。JMelterを使用した場合、流動性が改善方向に変化したことで高速射出が可能になったが、射出速度が速いために充填圧力が高く、充填時にバスバーに加わる力も高くなりその分布がバスバーの変形に繋がった。しかし、射出速度が速く流動性が改善されたためバスバーが変形された状態でも充填した。
② 耐ヒートサイクルグレードでは、流動性が十分に高いため高速射出でも無理なく成形出来るが、JMelterなしでは良品を取るため(最終充填部の完全充填)に充填圧力を高くするためにバスバーの変形が起きた。JMelterを使用した場合はガスの発生もなく最終充填部まで無理なく充填させることが出来るため充填ピーク圧力が低くバスバーの変形が起きなかった。
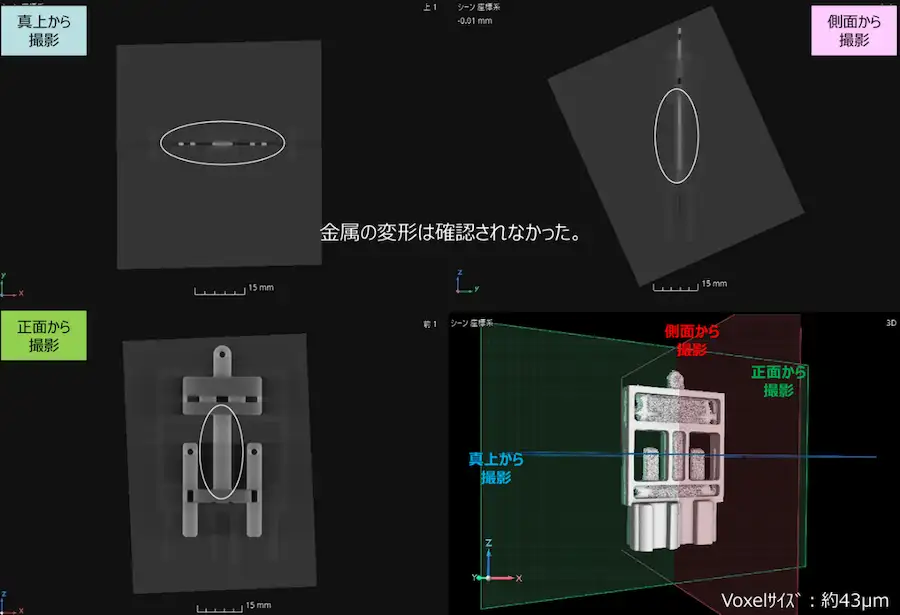
代表的なデータ(標準グレード、JMelterなし)
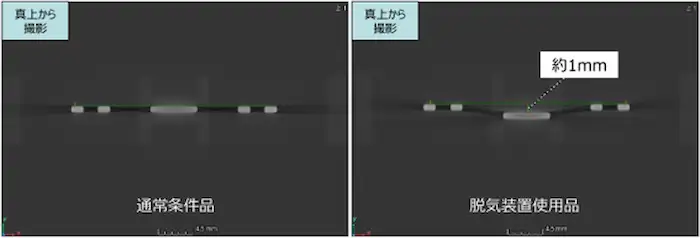
真上からの拡大観察したバスバーの変形状態(標準グレード)
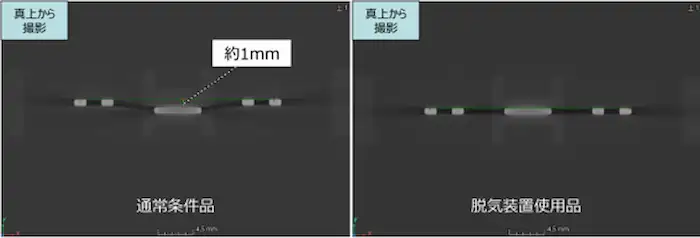
真上からの拡大観察したバスバーの変形状態(耐ヒートサイクルグレード)
9.おわりに
今回、市場拡大しているPPS樹脂やインサート成形を感じようと思い企画を行いました。また、前回の企画に続き真空脱気システムの能力を実感することができました。読者のみなさまはいかがでしたでしょうか。
PPS樹脂を提供し実験もしていただいた東レ 松村様、徳住様、射出成形をさせていただいた日本製鋼所 梶原様、須佐様、油布様、弘中様、その他協力いただいたみなさまありがとうございました。
プロフィール
2024年 合同会社水野商会 代表社員、プラスチック成形(射出成形作業)1級技能士。
富山県下新川郡入善町下山(にざやま)出身。1987年に富山大学理学部を卒業後、富山県庁も入庁し、富山県工業技術センター(現:富山県産業技術研究開発センター)で、プラスチック関連技術の研究などに従事。
PlaBase編集部
PlaBase[プラベース]
これまでカタログや材料メーカー各社のホームページ内に散在していた樹脂(プラスチック)成形材料の情報をPlaBaseに集約しました。 メーカー・樹脂名・物性値など多様な検索方法によって、お客様の目的に合った樹脂成形材料のデータを探し出すことができます。