かつて工業試験場で高分子材料の研究にかかわっていた筆者が、実際に流通している商用のエンジニアリングプラスチックの射出成形を実際に体験してみた。
2026.09.28技術解説
水野の射出成形実験ノート「インサート金型打ってみたら、こうなった」(東レPPS編)【前編】
本記事では…
(執筆:水野 渡/合同会社水野商会)
かつて工業試験場で高分子材料の研究にかかわっていた水野が、実際に流通している商用のエンジニアリングプラスチックの射出成形を実際に体験してみる本企画。今回は東レ株式会社のPPS(ポリフェニレンサルファイド)を、インサート金型で打ってみました。その成形の過程について、前編・後編にかけて解説します。
1. はじめに
PPSは、スーパーエンジニアリングプラスチックの中で広く普及しています。その高い耐熱性や強度と剛性、耐薬品性などから、高温・高負荷環境で金属代替材料として使われることが多い材料です。機械部品や電子分品に広く使われていますが、その中でもバスバーがインサートされているコネクタ類は、プラスチックに関係する人であればよく目にするものではないでしょうか。そこで東レ株式会社からPPSを紹介いただきPPSのインサート成形につい見てみることにしました。そして、成形は広島市の株式会社日本製鋼所様にお邪魔させていただきました。
2.材料と成形機
今回使用させていただいた材料は、PPS樹脂トレリナの標準グレードのA504X90と耐久性に優れたA675GS1Bの2種類です。A504X90は、架橋型PPS樹脂でGF40%の標準グレードです。一方A675GS1Bは、架橋型PPS樹脂をエラストマーで改質してGFとフィラーが50%配合されており、自動車部品などのインサート成形を目的にした耐ヒートサイクルに優れたグレードです。
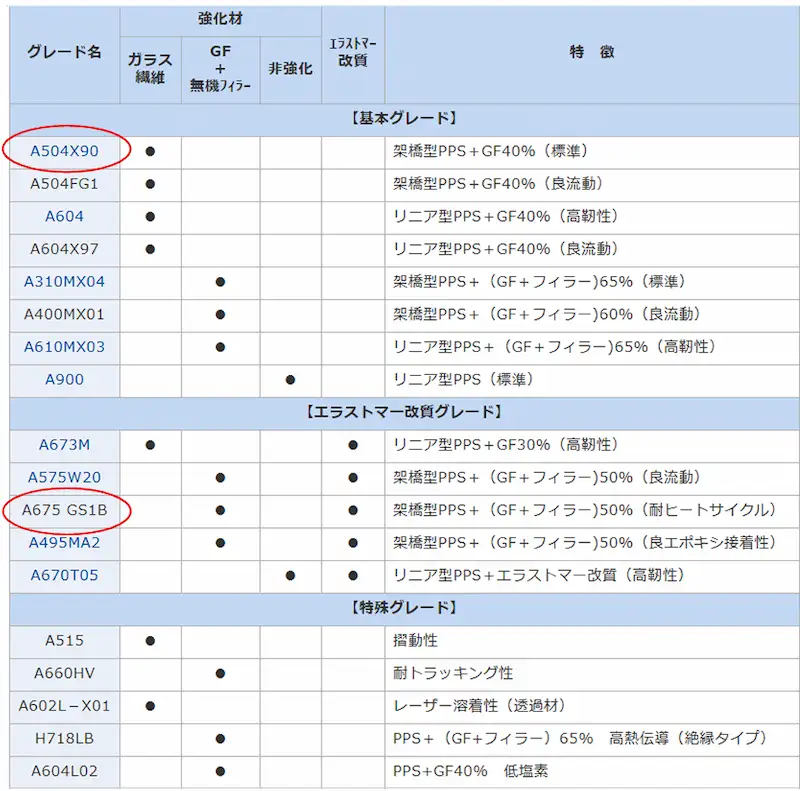
東レPPS樹脂トレリナ™の代表グレード一覧(出所:東レ)
インサート成形に使用した射出成形機は、表の竪型成形機JT70RADSです。今回の成形機にはPPS
樹脂の成形に威力を発揮するSGヘッドとJMelterが付属されています。金型は、コネクタを模した試作型で銅のバスバーをインサートするものです。
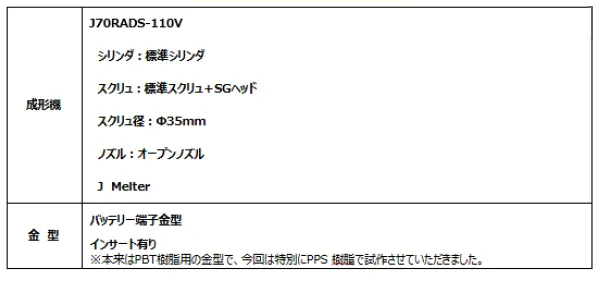
表 今回使用した成形機と金型
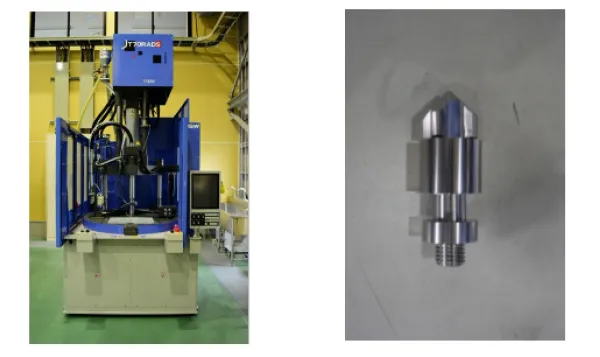
(左)縦型成形機JT70RADS、(右)SGヘッド
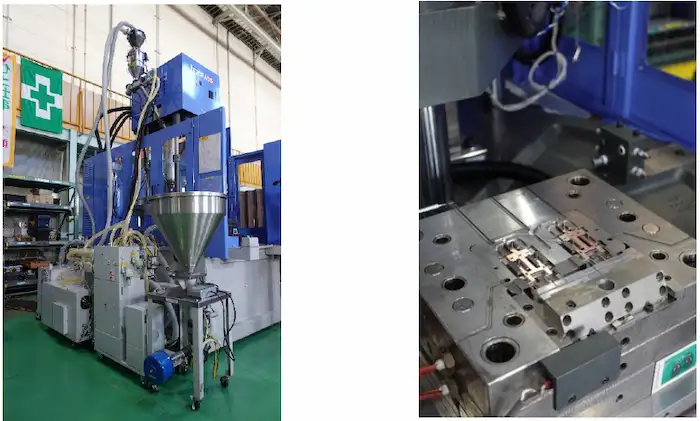
(左)JMelter(定量フィーダと真空脱気装置)、(右)金型(バスバーがインサート)
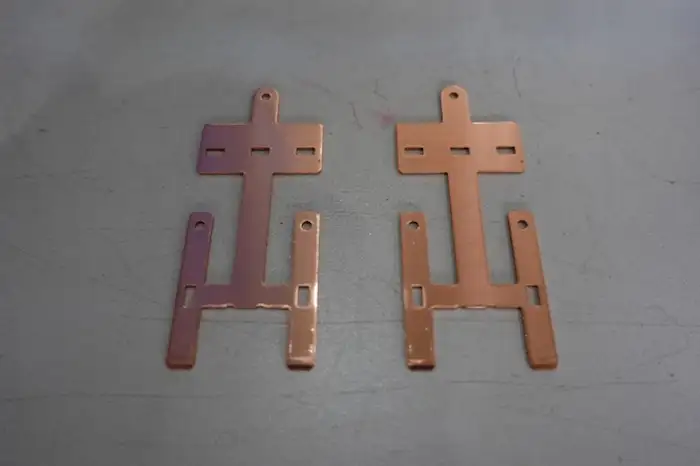
バスバー
金型の写真を見ればわかりますが、竪型の成形機であればインサートを水平に置けるので挿入時に落ちる心配がなくなります。その上、ターンテーブルがついているので、射出動作を行いながら成形品の取り出しとインサートの金型への挿入が同時に行えるため、生産性が高く生産ラインへの採用が多いそうです。横型成形機に見慣れた水野には新鮮でしたし、生産ラインへの組み込みは「なるほど」でした(一度実際のラインを見てみたいです)。
3.条件出しと標準グレードでインサート成形してみた① -随分と難しい-
PPS樹脂の乾燥は130℃で4時間以上行っています。さて、条件出しです。まず、PPS樹脂を供給してシリンダ温度が安定してからパージ作業を行い、射出したPPS樹脂の温度を測定しました。この測定は、成形条件によってはシリンダ設定温度と実際の樹脂温度に差が出る場合があるための確認とのことです(さすが厳しい)。
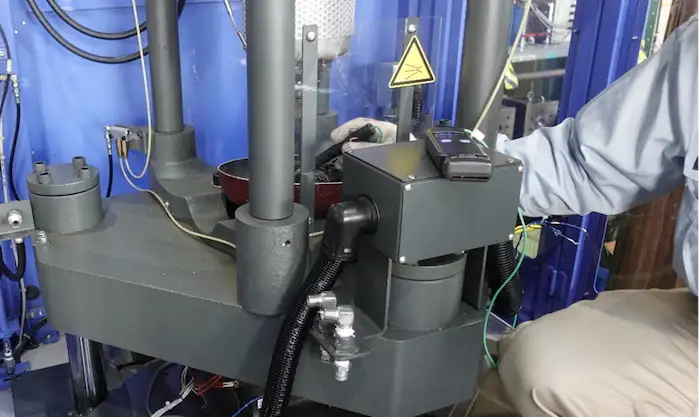
樹脂温度の確認作業(型締装置の奥で樹脂の温度を測定中)
まず、JMelterを稼働させず材料のカタログで推奨される一般的な成形温度で成形します(成形条件表 成形条件1)。ところが、充填しません。そこで、成形温度と金型温度を340℃と145℃に上げてPPS
樹脂の流動性を高めることにしました(成形条件2)。比較的クリアランスの大きい部分ではショートショットがなくなりましたが、バスバー部では未充填が見られます。
金型の構造を確認すると、ゲート位置がキャビティの底面に近いことから、PPS樹脂が流れるときにバスバーを下から押し上げるように回り込むようになり、バスバーが上側に膨れるように変形してバスバー上面と金型間にPPS樹脂の流動に必要な十分なクリアランスが取れなくなったためと考えられました。また、この箇所は充填過程で樹脂の回り込みが遅いとガスぬけが悪くなりガスだまりで充填できない可能性も考えられます。
そこで、射出速度設定を下げて射出圧力を抑え、バスバーの変形が起きない条件を探しました。結果として、射出速度を40mm/sec から 15mm/secに下げて射出圧力が下がると未充填が見られなくなりました。しかし、ウエルドやヒケの外観不良が新たに確認されました(成形条件3)。
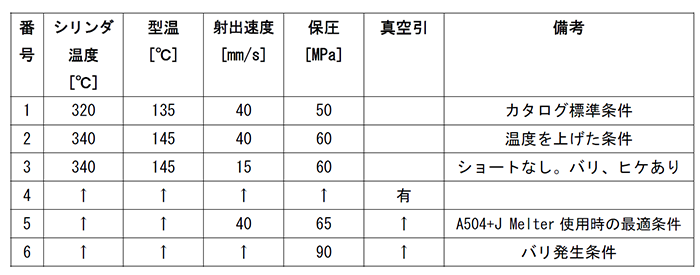
成形条件表(標準グレード)
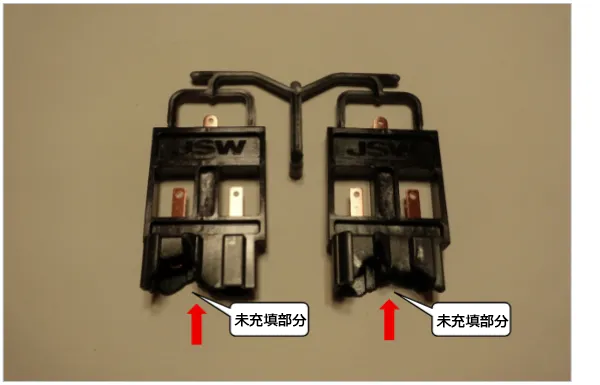
写真 ショートショット(流動の先端でショートショットが起きている)
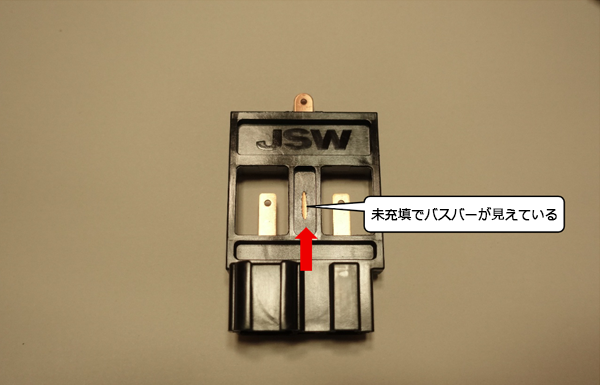
写真 バスバー部の未充填状況(成形条件2)
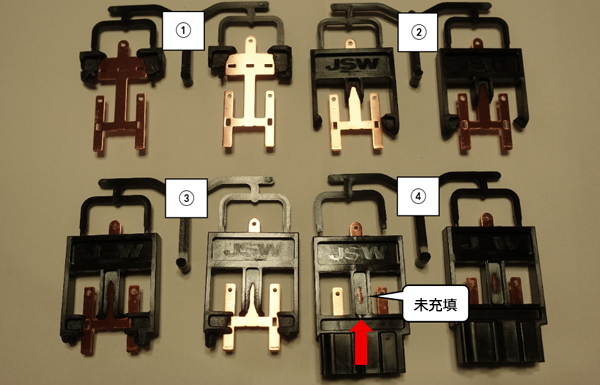
写真 ショートショットによるPPS樹脂の流れ(バスバー部に未充填が残る)
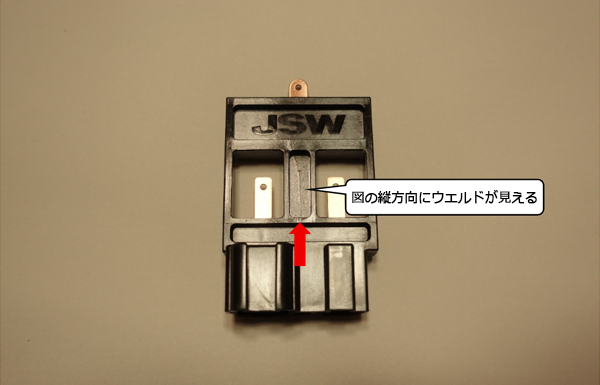
写真 バスバー部の未充填が改善された試作品(成形条件3、ウエルドが発生)
4.標準グレードでインサート成形してみた② -JMelter効果あり-
これまで、標準グレードではPPS樹脂の流動性を確保しつつ射出圧力によるインサートの変形を抑える成形条件を採用しました(成形条件3)。しかし、この様なウエルドやヒケがある状態では良品と言えないため、JMelterを使用させて頂くことにしました。
JMelterはシリンダ内の可塑化工程で発生する揮発ガスを脱気することで樹脂の流動性を安定させことができます。試してみると、JMelterなしで成形できていた成形条件では、またバスバー上部に未充填が発生しました。(成形条件4)。JMelter担当の方に意見を聞いてみると「JMelterを稼働させるとシリンダ内を脱気する関係で樹脂の充満状態と溶融状態に変化が起き、充填性に影響が出ることがある。」そうです。このため、もう一度成形条件を検討したところ、バスバー部の未充填の状況は改善され、射出速度を15mm/s から40mm/s まで上げても未充填は発生しませんでした(成形条件5)。この条件範囲からヒケやウエルドのさらなる改善を試すべく射出速度を40mm/sに固定し、保圧を高くしてみました。欲を出し、さらに保圧を高く設定したところバリが発生してしまいました。やりすぎてしまいました(成形条件6)。
このように、JMelterを使用するとPPS樹脂の成形性が大きく変化することがわかりました。この成形では、発生ガス等の巻き込みを除いて樹脂の流動性を安定させることで成形条件範囲が広くなり、最適条件を設定することができました。さらに、高いシリンダ温度設定のためにガス発生量も多くなる傾向にある条件下でも、JMelterを使用することで流動末端部のガスぬけが改善し未充填不良を大きく低減させることができました。
次回は、耐ヒートサイクルグレードを打ってみた!(次回へ続く)
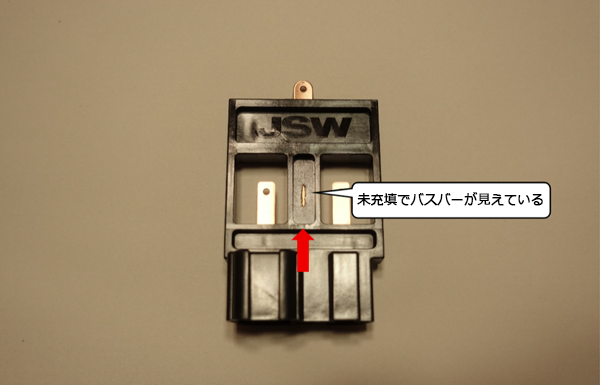
写真 バスバー部分の未充填(成形条件4)
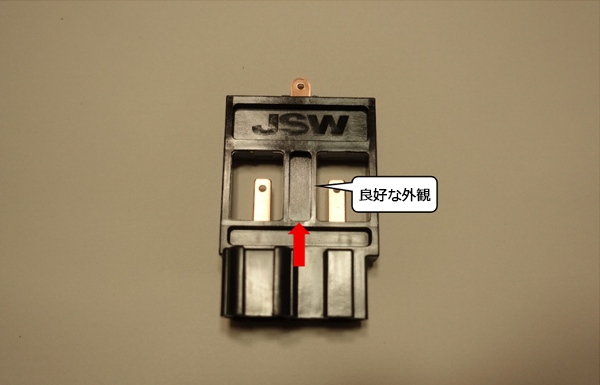
写真 バスバーの未充填が解消された(成形条件5)
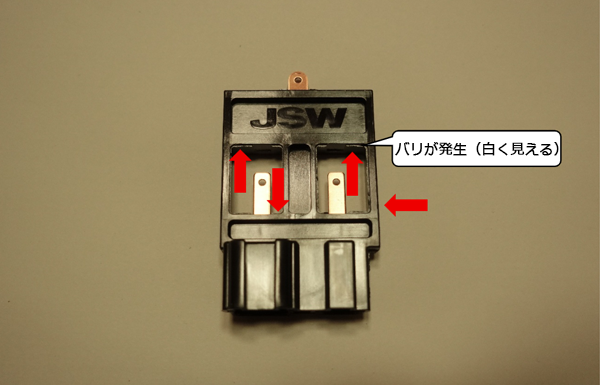
写真 バリが出た試作品(成形条件6)
プロフィール
2024年 合同会社水野商会 代表社員、プラスチック成形(射出成形作業)1級技能士。
富山県下新川郡入善町下山(にざやま)出身。1987年に富山大学理学部を卒業後、富山県庁も入庁し、富山県工業技術センター(現:富山県産業技術研究開発センター)で、プラスチック関連技術の研究などに従事。
PlaBase編集部
PlaBase[プラベース]
これまでカタログや材料メーカー各社のホームページ内に散在していた樹脂(プラスチック)成形材料の情報をPlaBaseに集約しました。 メーカー・樹脂名・物性値など多様な検索方法によって、お客様の目的に合った樹脂成形材料のデータを探し出すことができます。