「ベテランであっても陥りやすい落とし穴」をテーマに、現場で起きた不可解な現象を題材として取り上げ、その原因を紐解いていきます。
2026.09.14技術解説
悩ましい金型温度と繊維配向:ベテランも陥るプラスチック成形の罠:ベテランも陥るプラスチック成形の罠(5)
この記事では...
(執筆:茂木 淳志/PLAMO株式会社 代表取締役 博士(工学))
>>前回
PA9T、PA6T、PA4T、PA10Tなどの半芳香族ポリアミドは、耐熱性や機械的強度に優れ、ガラス繊維(GF)強化グレードを中心に、自動車部品や電子・電気部品などに使用されています。
一方、半芳香族ポリアミドの射出成形では、材料の熱劣化に加えて、結晶化、繊維配向、成形収縮、金型温度などを考慮した条件設定が求められます。外観や反りが改善されても、製品内部に応力が残っている可能性があるため、成形品を総合的に評価することが重要です。
今回は、高GF含有の半芳香族ポリアミドを成形する際の主な注意点と、金型温度が結晶化や繊維配向、内部応力に及ぼす影響について解説します。
1.熱劣化以外にも注意したい5つの要因
半芳香族ポリアミドのGF強化材料では、熱分解を防ぐだけでなく、次のような材料特性や成形上の要因を考慮する必要があります。
- 結晶化と固化が速い
金型内で流動中の樹脂温度が低下すると、流動抵抗が増加します。そのため、製品形状や成形条件によっては、ショートショットやウエルド部の強度低下などが生じることがあります。 - 高い金型温度が求められる場合がある
材料本来の結晶性や物性を得るため、比較的高い金型温度が推奨されるグレードがあります。適切な温度範囲は材料によって異なるため、材料メーカーの推奨条件を確認することが基本です。金型内に温度差があると、結晶化度や収縮量の差によって反りが生じる可能性があります。 - 繊維配向に起因する異方性がある
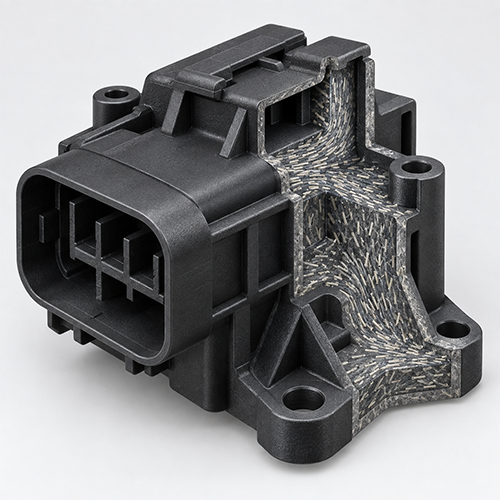
射出成形ではGFが樹脂の流れに沿って配向するため、流動方向(MD)と流動直角方向(TD)で収縮率や機械的特性が異なります。この異方性は、反りや寸法精度に影響します。 - ガラス浮きが発生することがある
GFの含有率、樹脂温度、金型温度、射出速度などの条件によっては、製品表面にGFが現れ、外観や塗装・接着などの後工程に影響することがあります。 - 成形機や金型が摩耗しやすい
GF強化材料には研磨性があるため、スクリュー、シリンダー、ノズル、ゲートなどが摩耗しやすくなります。GF含有率が高い材料では、耐摩耗仕様の部品を採用するとともに、定期的な点検が必要です。
2.金型温度がMD/TD挙動に及ぼす影響
金型温度を高くすると、金型表面に接した樹脂の冷却が緩やかになり、流動性や表面転写性、結晶化の状態が変化します。その結果、反りや外観が改善される場合があります。
一方、GFの配向は、金型温度だけで決まるものではありません。製品形状、肉厚、ゲート位置、流動経路、射出速度などによって形成される流れやせん断速度の影響を強く受けます。したがって、金型温度を上げればMD配向が弱まり、TD方向やランダム配向が増えると一律にはいえません。
金型温度の変更によって生じる主な変化は、次のように整理できます。
① スキン層の形成状態が変化する
金型温度を高くすると、金型壁面付近の樹脂が固化するまでの時間が長くなり、スキン層の厚さや配向状態が変化します。これに伴い、スキン層とコア層の構成や、成形品全体の異方性が変わる可能性があります。
② 残留応力が変化する
冷却が緩やかになることで、流動時に生じた分子配向や応力の一部が緩和される場合があります。一方で、結晶化の進行や部位ごとの冷却差によって、別の残留応力が生じる可能性もあります。
③ 成形収縮率と反りが変化する
金型温度を高くすると結晶化が進み、成形収縮率が大きくなる傾向があります。金型内の温度分布やGF配向が均一であれば反りが改善されることがありますが、MDとTDの収縮率差が必ず小さくなるとは限りません。反りの評価では、金型温度だけでなく、ゲート位置、製品形状、肉厚分布、保圧条件なども併せて確認する必要があります。
3.高結晶化・高剛性材料で注意したい内部クラック
金型温度を調整し、外観や反りが改善された場合でも、それだけで成形品の健全性を判断することはできません。GF強化材料では、繊維配向や結晶化収縮、肉厚差などによって内部応力が生じ、使用環境や荷重条件によってはクラックにつながることがあります。
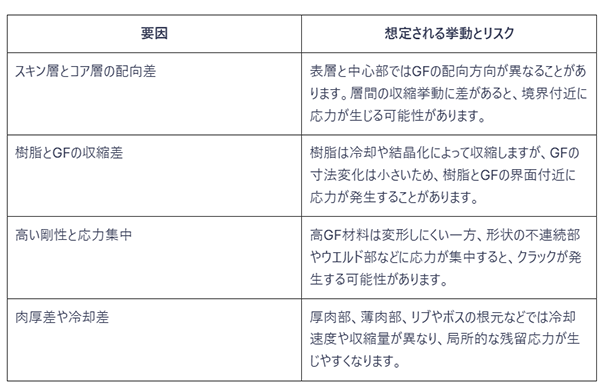
内部クラックの発生は、金型温度を高くしたことだけで決まるものではありません。材料の吸湿・乾燥状態、樹脂温度、射出速度、保圧、製品形状、GF配向、ウエルドライン、後工程、使用環境など、複数の要因が関係します。
まとめ:金型温度だけでなく、材料・製品・工程を総合的に見る
半芳香族ポリアミドのGF強化材料では、金型温度が結晶化、外観、収縮、反りなどに影響します。金型温度を高くすることで改善する項目がある一方、収縮量や残留応力の状態が変化することにも注意が必要です。
特に、厚肉部、肉厚が急変する部分、リブやボスの根元、金属インサート周辺、ウエルド部などは応力が集中しやすいため、断面観察や強度試験、耐久試験などを通じて評価することが重要です。
対策を検討する際は、成形条件の調整に加えて、次のような設計・生産準備段階からの取り組みが有効です。
- GFの配向とウエルド位置を考慮したゲート配置
- 急激な肉厚変化や応力集中を避ける製品設計
- 金型内の温度分布を考慮した冷却回路の設計
- 流動解析や反り解析による事前検討
- 断面観察、寸法測定、強度試験などによる成形品の評価
半芳香族ポリアミドの成形では、外観や反りだけで良否を判断せず、材料特性、繊維配向、内部応力、使用環境まで含めて確認することが、安定した品質につながります。
原因不明の成形不良や暗礁に乗り上げた開発案件にこそ、当社の技術が真価を発揮します。
(次回へ続く)
プロフィール
茂木 淳志/PLAMO株式会社 代表取締役 博士(工学)
IMP/IMM工法の開発者 「材料×成形×金型」の総合的知見と現場のリアルなノウハウを武器に、射出成形の限界を突破する技術コンサルタントです。原因不明の成形不良や暗礁に乗り上げた開発案件にこそ、当社の技術が真価を発揮します。
筆者サイト(企業Webサイト):PLAMO株式会社
PlaBase編集部
PlaBase[プラベース]
これまでカタログや材料メーカー各社のホームページ内に散在していた樹脂(プラスチック)成形材料の情報をPlaBaseに集約しました。 メーカー・樹脂名・物性値など多様な検索方法によって、お客様の目的に合った樹脂成形材料のデータを探し出すことができます。