2019.10.16技術解説【8】プラスチックの塗装で遭遇する「トラブル」と、その解決方法を考えてみよう【最終】※魅力的な役目を持つ塗膜がもしトラブルを引き起こしたら、素材も含めて信頼が失墜する 美しくて魅力的な塗料・塗膜は、それに相応しい条件・方法で扱っていれば期待通りの付加価値を発揮してくれます。しかし、適…
2019.10.09技術解説射出工程の留意点は 流体は圧力が高い方から低い方に流れます。射出工程はシリンダ側から高い圧力をかけて溶融樹脂を金型内に充填する工程です。射出工程では、次の現象が起こります。 ①型内ではファウンテンフローと…
2019.09.25技術解説コレだけは押さえておきたい量産のための製品設計アンダーカット編:射出成形の基本(4)量産のための製品設計 その4 アンダーカット 通常の固定側と可動側の型の開きでは取り出すことのできない形状をアンダーカットという(図1)。前回のパーティングラインでも少し触れたが、アンダーカットがある…
2019.08.28技術解説【7】組み立てられる塗装工程とその条件。また出来上がった塗膜の耐性とその年限は?やっと組み立てることができる塗装工程とその条件などを探検してみよう ※塗装は神業で取り組む世界ではなく、決められた条件・方法等で精度よく繰り返して実施する世界である。 素材(被塗物)が整…
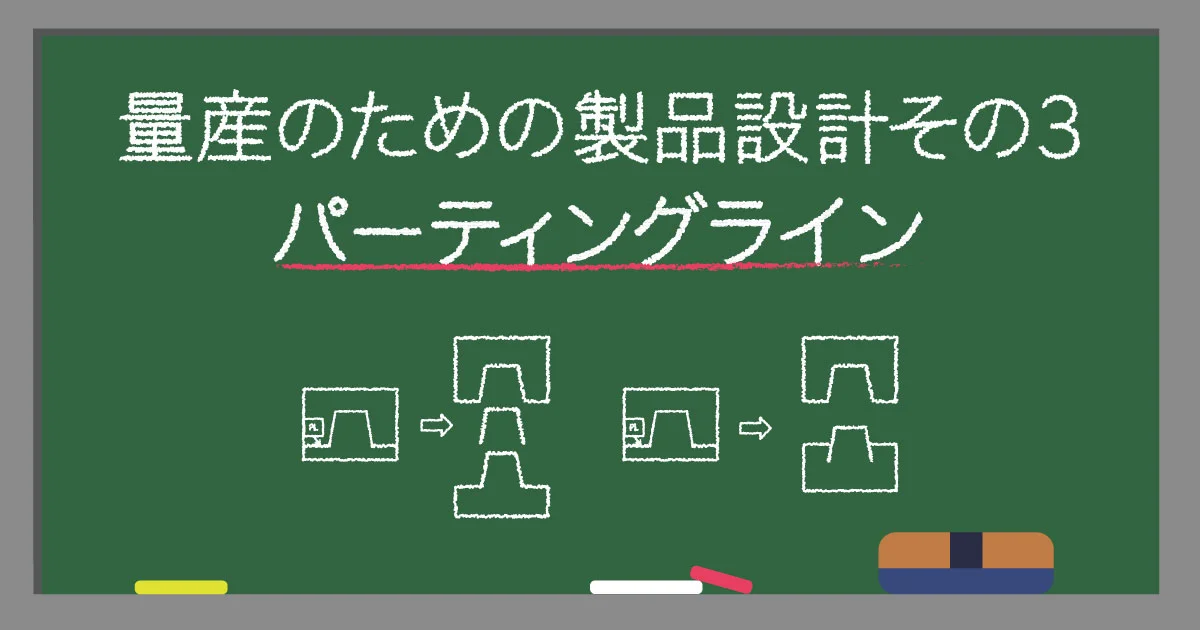
2019.08.21技術解説【パーティングライン】量産のための製品設計その3:射出成形の基本(3)量産のための製品設計その3 パーティングライン パーティングラインとは、金型が分割される位置のことである。金型は大別すると固定側と可動側の2枚の板に分けることができる。この可動側と固定側の分割される…
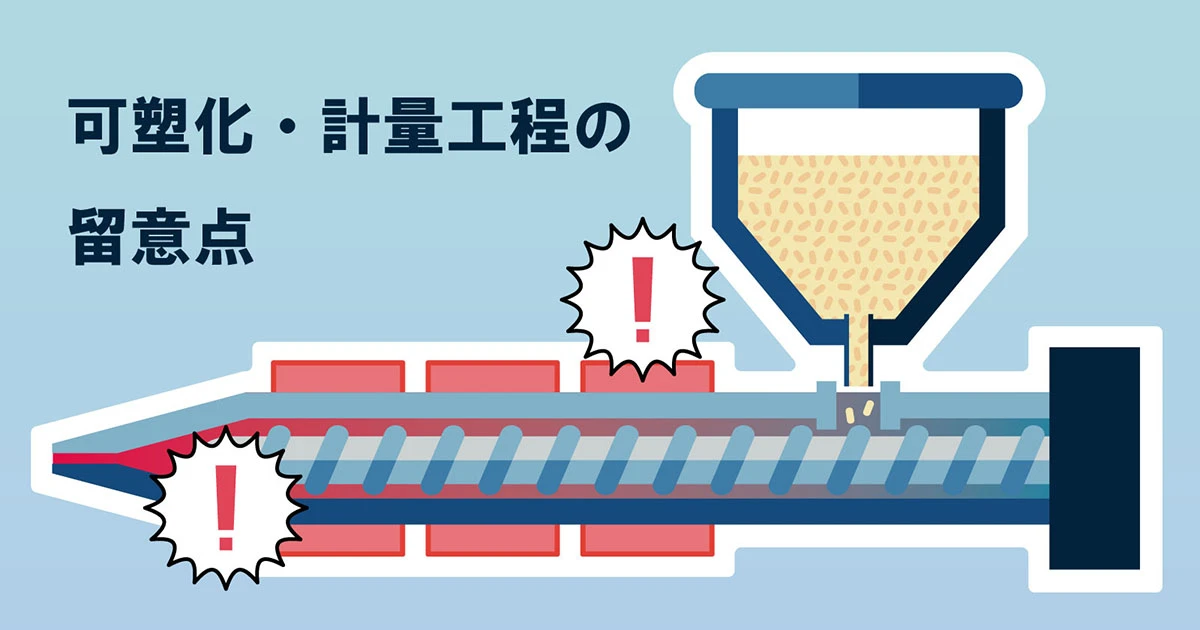
2019.08.19技術解説射出成形の実務~可塑化・計量工程の留意点は~ シリンダ中で材料を加熱して溶融状態にすることを可塑化と言います。可塑化した溶融樹脂をスクリュ先端に輸送して一定容量を蓄積することを計量と言います。同工程では次の留意点があります。 ①材料を均一な温度…
2019.05.15技術解説成形収縮率と影響要因は何かプラスチックを加熱すると分子運動が活発になるので体積膨張し、逆に冷却すると体積収縮します。射出成形では、体積膨張した溶融樹脂を型内に充填したのち、冷却するにつれて体積収縮します。その場合、体積収縮分を…
2019.04.24技術解説流動性をどのように調べるか材料の流動性を測定するには 材料の流動性は、JIS K7210に規定された方法でメルトマスフローレート(MFR)またはメルトボリュームフローレート(MVR)を測定します。図1に示す装置を用いて、加熱シ…
2019.04.17技術解説溶融粘度にはどんな特性があるか流体は圧力が高い方から低い方に流動します。そのときの流動に対する抵抗が粘度です。電気に例えると圧力は電圧、流動は電流、粘度は抵抗に相当します。 粘度の単位はポイズ(Pa・s またはpoise)といって…
2019.04.03技術解説予備乾燥はなぜ必要か 射出成形に先立って、成形材料(以下材料と言う)を乾燥することを予備乾燥と言います。 一般的に、樹脂メーカーでは押出機を用いて溶融混錬して製造するので、押出直後の材料には水分が含まれていない状態(…